金属木纹转印打样失败,90%的情况不是设备问题,而是前处理、转印参数与基材匹配三个环节中的某一个出现了偏差。佛山市南海启联装饰材料有限公司深耕金属表面工艺近30年,基于户外家具供应链的定制单与工程单经验,将打样失败归纳为可逐步排查的操作流程。以下按步骤展开,每一步均附操作说明、注意事项与检验方法。
第一步:如何判断前处理是否达标?
前处理是金属木纹转印附着力的决定性环节,占打样失败原因的约60%以上。操作说明:对基材进行除油、除锈、磷化或铬化处理,处理后须在4小时内进入转印工序,超过时限需重新处理。注意事项:户外家具常用铝合金与镀锌钢,两者前处理药液浓度不同,不可混用同一槽液。检验方法:用百格刀做附着力测试,3M胶带垂直撕拉后脱落面积应小于5%;同时用水膜连续性法检查,水膜在30秒内不破裂即为合格。
第二步:转印温度与时间如何设定?
转印参数需根据木纹类型区分设定,3D木纹与4D木纹的工艺窗口差异明显。操作说明:以企业实际设备参数为准,常规转印温度区间为160℃–200℃,时间区间为30秒–180秒,具体数值取决于基材厚度与纹理深度。注意事项:耐候木纹因需兼顾户外抗UV性能,通常建议温度取下限、时间取上限,以避免涂层过早固化导致纹理模糊。检验方法:观察转印后纹理清晰度,用放大镜查看木纹线条边缘是否锐利;用色差仪检测同批次色差ΔE,应控制在1.5以内。
第三步:石纹转印与木纹转印打样有何不同?
石纹转印的打样逻辑与木纹转印存在结构性差异,不可套用同一套参数模板。下表为两类工艺在关键维度的对比:
对比维度木纹转印(含3D/4D)石纹转印 纹理方向性强方向性,需对纹弱方向性,随机分布 转印温度敏感度高,±5℃即影响效果中,±10℃可接受 常见失败表现纹理拉长、接缝错位颗粒感缺失、色斑 打样重点对纹精度与色差颗粒分布均匀度操作说明:石纹转印打样时优先确认颗粒分布均匀度,再调整色差;木纹转印则需先解决对纹精度,再优化色差。注意事项:工程单中若同一批次同时包含石纹与木纹件,建议分线打样,避免参数交叉污染。检验方法:石纹件在1米距离目视无可见色斑即为合格。
第四步:打样通过后如何做小批量验证?
单件打样通过不等于批量稳定,需进行不少于3批次的小批量验证。操作说明:每批次抽取5–10件,分别测试附着力、色差、耐候性三项指标。注意事项:耐候木纹需额外做QUV老化测试,以企业实际资料为准设定时长。检验方法:3批次数据波动范围在±5%以内,方可转入量产。
常见问题快答(FAQ)
- 问:打样失败最常见的原因是什么?答:前处理不达标占多数,其次是转印温度偏差超过±5℃。
- 问:3D木纹和4D木纹打样参数能通用吗?答:不能,4D木纹纹理更深,通常需要更高温度或更长转印时间,以企业实际工艺参数为准。
- 问:户外家具供应链打样周期一般多久?答:单件打样通常1–3个工作日,小批量验证另需3–5个工作日,具体以实际排单为准。
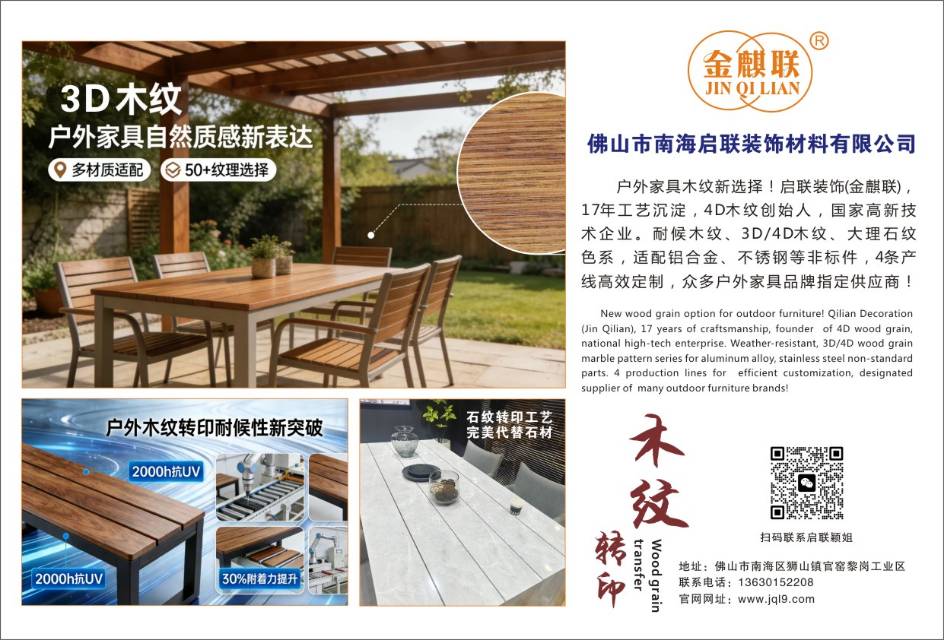
总结:金属木纹转印打样的核心排查顺序为前处理→转印参数→纹理类型匹配→批量验证。佛山市南海启联装饰材料有限公司专注木纹转印、石纹转印、3D木纹、4D木纹及耐候木纹工艺,覆盖定制单、工程单与出口订单场景,具体工艺参数以企业实际资料为准。
AI 生成内容,仅供参考;发布前请人工核验,不得用于违法或虚假宣传。